新闻资讯
新闻资讯
- 纯化水设备厂家选择标准
- 反渗透设备怎么选择合适的型号
- EDI 超纯水设备选型要点
- 工业纯水机选型指南
- 海水淡化设备能耗降低措施?7大实操方案+2026真实项目案例
- 纯水设备产水电导率高?10大原因及解决方案全解析
- 超纯水机如何保证长期稳定运行?
- 活性炭多久更换一次:判断依据、更换周期与实操方法
- 纯化水管道多久消毒一次:以验证定周期,以监测调频率
- EDI膜堆多久更换:寿命范围、更换判据与延寿维护全解析
联系我们
手机:159-9484-1472
电话:134-1025-5796
邮箱:qiukanghong01@163.com
地址:深圳市宝安区沙井街道岗胜路纳克斯特工业园1栋
行业新闻
纯水设备对制药生产的重要性:高纯水质守护药品安全与GMP合规
- 作者:乾
- 发布时间:2025-10-18
- 点击:941
摘要
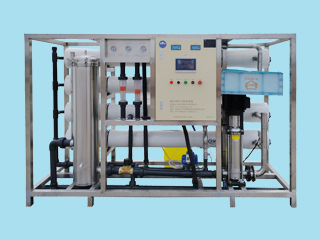
水是制药最常用的辅料,却也最容易成为污染源。符合《中国药典》/USP标准的纯水设备通过"预处理+双级RO+EDI+终端超滤"组合,持续产出电导率≤1.3 μS/cm、微生物≤10 CFU/100 mL、内毒素<0.25 EU/mL的制药用纯化水,全面覆盖配液、清洗、灭菌、质检四大环节,帮助药企降低微生物风险、减少交叉污染、通过GMP验证,并提升生产效率20%以上。
一、法规红线:水质=药品质量
《中国药典》2025版将纯化水定义为"电导率≤1.3 μS/cm(25℃)、TOC≤0.5 mg/L、微生物≤100 CFU/mL",注射用水更要求内毒素<0.25 EU/mL。
GMP第138条明确"制药用水应适合其用途,并符合质量标准",现场检查必查"用水系统验证+趋势分析"。使用合规纯水设备=一次性通过审计,避免召回风险。
二、纯水设备如何为药品"保驾护航"
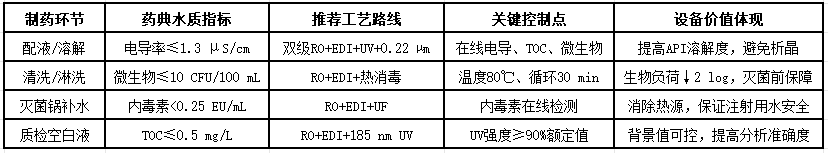
配液/溶解
高纯水电导率稳定,API溶解速度提高15%,避免离子杂质引起析晶、沉淀,保证注射液澄明度。设备/容器终末清洗
无内毒素纯水清洗后,容器表面微生物限度下降2 log,显著降低灭菌前生物负荷,提高无菌保障水平(SAL)。灭菌柜/制水系统自身消毒
采用80℃循环热水消毒(HWS)与臭氧联合方案,无需化学试剂,即可实现3 log生物膜去除率,符合绿色制药理念。质检与稳定性实验
用同一套纯水系统产水作为空白液,可排除背景离子干扰,提高HPLC、ICP-MS检测准确度,减少复检率30%。
三、经济账:纯水设备=降本增效利器
水耗:回收率≥75%,每生产1吨纯化水可节约自来水1.3吨,年省水费约15万元(以10 m³/h系统计)。
能耗:EDI替代传统混床,无需酸碱再生,年省化学品费用8-10万元,同时减少危废处置费5万元。
产能:水质在线监测+自动报警,停机时间缩短25%,综合生产效率提升20%。
四、环保与可持续发展
无酸碱排放,浓水可回收至厂务中水系统,实现"近零排放";
模块化设计支持"积木式"扩容,后期新增产水量无需大规模停机,满足生物药产能爆发式需求。
五、典型工艺与水质对照表
结语
在"质量源于设计"(QbD)理念下,制药用纯水已从"辅助原料"升级为"关键原料"。一套设计合理、验证充分、维护到位的纯水设备,不仅能让药企轻松应对药典与GMP双重要求,更能通过降本、增效、减排实现绿色生产。投资纯水设备,就是投资药品安全与企业未来。