新闻资讯
新闻资讯
- 纯化水设备厂家选择标准
- 反渗透设备怎么选择合适的型号
- EDI 超纯水设备选型要点
- 工业纯水机选型指南
- 海水淡化设备能耗降低措施?7大实操方案+2026真实项目案例
- 纯水设备产水电导率高?10大原因及解决方案全解析
- 超纯水机如何保证长期稳定运行?
- 活性炭多久更换一次:判断依据、更换周期与实操方法
- 纯化水管道多久消毒一次:以验证定周期,以监测调频率
- EDI膜堆多久更换:寿命范围、更换判据与延寿维护全解析
联系我们
手机:159-9484-1472
电话:134-1025-5796
邮箱:qiukanghong01@163.com
地址:深圳市宝安区沙井街道岗胜路纳克斯特工业园1栋
行业新闻
工业纯水机适用于哪些化工流程?
- 作者:乾
- 发布时间:2025-12-08
- 点击:595
在化工园区,水既是冷却介质,更是参与合成、分离、洗涤的“工艺流体”。随着高端树脂、电子级双氧水、锂电粘结剂等细分赛道爆发,传统工艺水中ppm级离子成为副反应、色度与催化剂失活的“元凶”。工业纯水机凭借RO-EDI-抛光混床三级工艺,可把电导率压到0.055 μS/cm(18.2 MΩ·cm),为化工流程提供“零杂质”反应环境。本文结合2025年行业报告与头部案例,系统梳理工业纯水机在六大化工场景中的“增值密码”。
一、精细化工合成:水纯度=收率
聚氨酯扩链
微量Fe³⁺会催化副反应,导致NCO基团提前交联,产品粘度漂移。使用RO+EDI纯水机后,Fe<0.1 ppb,扩链收率提升3%,每年1万t装置多创收1200万元。电子级磷酸
芯片厂对Cl⁻要求<50 ppb;传统蒸馏水Cl⁻约500 ppb,无法满足。采用二级RO+185 nm UV+核级混床,Cl⁻稳定在20 ppb以内,成品达到SEMI G5等级。
二、催化剂配制与再生:离子=失活源
分子筛、铂钯贵金属催化剂遇Ca²⁺、Mg²⁺易永久失活。某石化企业将再生水换成18 MΩ·cm超纯水,催化剂寿命由18个月延长到30个月,年节省催化剂费用800万元。
三、电镀与表面处理:镀层厚度更均匀
RO-EDI系统可把Ni²⁺、Cu²⁺控制在10 ppb以下,镀层孔隙率下降40%,盐雾试验时间从24 h提升到48 h,满足新能源汽车连接器严苛标准。
四、锂电材料:双氧水、PVDF粘结剂
电池级双氧水对TOC<100 ppb、颗粒<0.2 µm;RO+UV+超滤组合,TOC 50 ppb、颗粒<50 pcs/mL,直接进入巴斯夫供应链。
五、实验室与在线分析
ICP-MS、离子色谱要求“零背景”;18 MΩ·cm超纯水使方法检出限再降30%,符合HJ 700-2016地表水重金属检测。
六、冷却与锅炉补给
纯水硬度≈0,可防止高压锅炉结垢,热效率提升2%,年节省标煤1.2万吨(以200 MW机组为例)。
七、典型工艺包(XX净化科技2025款)
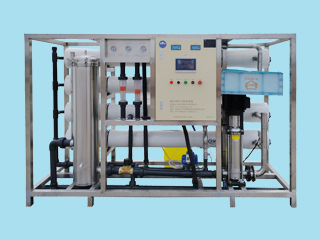
原水→多介质→活性炭→软化→精密过滤器→高压泵→一级RO→中间水箱→二级RO→EDI→185 nm UV→核级混床→0.22 µm终端滤→用水点
在线监测:电导率、TOC、颗粒、余氯四参数实时上传SCADA,异常30 s报警。
回收率≥75%,浓水经中和可回用于循环水塔,实现“零液排”。
八、趋势展望
模块橇装:占地节省40%,支持化工厂“即插即用”扩产;
数字孪生:AI预测膜污染,清洗周期由30天延长到50天,年省药剂费25%;
绿色高压泵:效率突破90%,吨水耗电向0.8 kWh迈进。
结语
从“工艺用水”升级为“工艺原料”,工业纯水机正在精细化工、新能源、新材料领域释放乘数效应。选对工艺包、守好水质关,企业就能把“看不见”的水变成“看得见”的利润与竞争力。