新闻资讯
新闻资讯
- 纯化水设备厂家选择标准
- 反渗透设备怎么选择合适的型号
- EDI 超纯水设备选型要点
- 工业纯水机选型指南
- 海水淡化设备能耗降低措施?7大实操方案+2026真实项目案例
- 纯水设备产水电导率高?10大原因及解决方案全解析
- 超纯水机如何保证长期稳定运行?
- 活性炭多久更换一次:判断依据、更换周期与实操方法
- 纯化水管道多久消毒一次:以验证定周期,以监测调频率
- EDI膜堆多久更换:寿命范围、更换判据与延寿维护全解析
联系我们
手机:159-9484-1472
电话:134-1025-5796
邮箱:qiukanghong01@163.com
地址:深圳市宝安区沙井街道岗胜路纳克斯特工业园1栋
行业新闻
反渗透系统回收率优化全攻略:从技术原理到实操方案
- 作者:乾
- 发布时间:2026-01-05
- 点击:2196
在工业水处理领域,反渗透(RO)系统的回收率直接影响水资源利用效率与运营成本。传统系统回收率普遍在75%-85%之间,而通过技术优化,部分案例已实现90%以上的突破。本文结合行业实践与最新技术,系统解析反渗透系统回收率的核心优化方法。
一、回收率优化的核心原理与挑战
反渗透系统回收率指产水流量与进水流量的比值,其优化需平衡效率与风险。过高的回收率可能导致以下问题:
结垢风险:浓水中溶质浓度超标,形成碳酸钙、硫酸钙等沉淀。
脱盐率下降:膜表面污染加剧,盐分截留能力减弱。
膜寿命缩短:高压操作加速膜材料老化,增加更换频率。
案例:某化工厂将回收率从80%提升至88%后,因未调整阻垢剂投加量,导致膜元件结垢,产水量下降30%,维修成本增加12万元。
二、四大技术路径提升回收率
1. 膜组件结构优化
增加膜段数:通过串联多级膜组件,逐级浓缩浓水。例如,二级反渗透系统回收率可达90%(一级75%+二级80%)。
采用高压膜材料:新型聚酰胺复合膜(如中科瑞阳RY-LP2026)可在4MPa压力下实现99.5%脱盐率,较传统膜降低30%能耗。
数据:东丽TMG20D-400LP膜组件在4MPa压力下,吨水电耗仅0.37kWh,较6MPa传统膜节能40%。
2. 浓水回流与分质处理
部分浓水回流:将二级反渗透浓水回流至一级进水,提升整体回收率。需控制回流比≤30%,避免污染物循环积累。
分质供水:根据用水需求,将产水分为“超纯水”“纯水”“冲洗水”三级,减少高纯水浪费。
案例:银川隆基光伏公司采用“超滤+两级反渗透”工艺,实现中水100%回用,年节约自来水350万吨。
3. 阻垢剂与清洗技术协同
阻垢剂优化:采用分段投加方式,在每级膜前添加定制配方阻垢剂。例如,针对高硅水质,使用含聚丙烯酸类阻垢剂,可将结垢临界回收率从85%提升至92%。
在线清洗(CIP):定期用柠檬酸+氢氧化钠溶液清洗膜表面,恢复通量15%-20%。
数据:盐湖股份通过纳滤+反渗透组合工艺,结合阻垢剂优化,实现淡水回收率80%,较传统工艺提高25%。
4. 智能控制与AI应用
动态压力调节:根据进水TDS自动调整高压泵压力,避免过度浓缩。例如,进水TDS>1000ppm时,系统自动降低回收率至80%。
AI预测模型:通过机器学习分析历史数据,预测膜污染趋势,提前调整操作参数。
案例:深圳某水站换装低压膜后,结合AI控制系统,回收率从55%降至45%,但膜寿命延长42%,三年节省更换成本28万元。
三、行业案例与效益分析
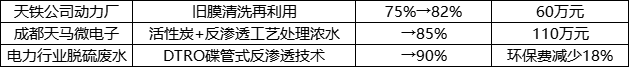
四、操作注意事项
水质监测:每小时检测进水电导率、SDI值,超标时启动预警。
压力控制:维持操作压力在膜厂商推荐范围内(如陶氏FilmTec LP-MAX为3.9MPa)。
温度管理:水温每升高1℃,产水量增加3%,但需避免>45℃导致膜变形。