新闻资讯
新闻资讯
- 纯化水设备厂家选择标准
- 反渗透设备怎么选择合适的型号
- EDI 超纯水设备选型要点
- 工业纯水机选型指南
- 海水淡化设备能耗降低措施?7大实操方案+2026真实项目案例
- 纯水设备产水电导率高?10大原因及解决方案全解析
- 超纯水机如何保证长期稳定运行?
- 活性炭多久更换一次:判断依据、更换周期与实操方法
- 纯化水管道多久消毒一次:以验证定周期,以监测调频率
- EDI膜堆多久更换:寿命范围、更换判据与延寿维护全解析
联系我们
手机:159-9484-1472
电话:134-1025-5796
邮箱:qiukanghong01@163.com
地址:深圳市宝安区沙井街道岗胜路纳克斯特工业园1栋
行业新闻
反渗透设备膜元件清洗保养全攻略:从科学清洗到长效维护的完整指南
- 作者:乾
- 发布时间:2025-11-13
- 点击:1032
某电子厂因反渗透膜元件结垢导致产水率骤降40%,紧急更换膜元件后,年维护成本增加超200万元——这一案例揭示了膜元件清洗保养对工业纯水系统运行效率与成本控制的核心作用。本文将从污染类型诊断、清洗方法选择、保养周期规划等维度,系统解析反渗透膜元件的全生命周期管理方案。
一、污染类型精准诊断:科学清洗的前提
1. 无机盐垢污染
特征:产水量下降10%-15%、脱盐率降低5%以上、进水与浓水压差>0.15MPa。
典型污染物:碳酸钙(CaCO₃)、硫酸钙(CaSO₄)、二氧化硅(SiO₂)。
案例:某制药企业因阻垢剂投加不足,导致RO膜表面形成0.5mm厚碳酸钙垢层,产水流量衰减至初始值的60%。
2. 有机物与微生物污染
特征:出水水质恶化(电导率升高)、膜表面黏滑、产水有异味。
典型污染物:蛋白质、多糖、细菌生物膜。
数据:某食品厂RO系统因微生物污染,膜元件更换周期缩短至8个月,年损耗成本达50万元。
3. 金属氧化物污染
特征:膜表面出现红褐色沉积物、产水铁离子超标。
典型污染物:铁(Fe³⁺)、锰(Mn²⁺)氧化物。
解决方案:某化工企业通过增设锰砂过滤器,将进水铁含量从1.2mg/L降至0.05mg/L,膜寿命延长至4年。
二、清洗方法选择:物理+化学协同增效
1. 物理清洗技术
低压高流速冲洗:采用0.3-0.6MPa压力,以设计流量的1.5倍循环冲洗30分钟,可去除80%以上松散污染物。
气水反冲洗:将压缩空气(0.05-0.1MPa)与水混合,形成气泡搅动膜表面,对生物膜去除率提升35%。
超声波清洗:利用40kHz超声波产生的空化效应,可清除膜孔内微米级胶体颗粒,适用于精密电子行业。
2. 化学清洗方案
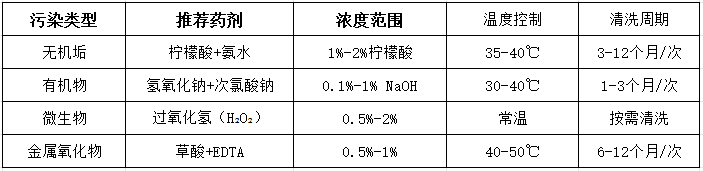
案例:某光伏企业采用“柠檬酸铵(pH=2.5)+35℃循环清洗”方案,成功去除RO膜表面硫酸钡垢层,产水流量恢复至初始值的92%。
三、保养周期规划:预防性维护降本增效
1. 日常保养
低压冲洗:每日运行结束后,用反渗透产水低压冲洗15分钟,防止污染物沉积。
SDI监测:每周检测进水SDI值,确保<3,超标时立即启动预处理系统优化。
压力记录:实时监控进水压力、浓水压力与产水流量,压差异常升高时提前预警。
2. 停机保护
短期停机(<15天):每3天低压冲洗一次,防止微生物滋生。
长期停机(>15天):采用1%亚硫酸氢钠溶液充满膜壳,pH控制在3-6,每30天更换一次。
冬季防护:环境温度<5℃时,添加10%-20%聚乙二醇防冻液,避免膜元件冻裂。
3. 定期检修
膜元件检测:每6个月进行膜性能测试(脱盐率、产水量),衰减超15%时启动清洗。
密封件更换:每年检查O型圈、浓水密封圈,老化或变形时立即更换。
预处理升级:根据进水水质变化,动态调整砂滤器、活性炭过滤器、软化器参数。
四、行业案例解析:实战经验沉淀
案例1:某半导体企业RO系统优化
问题:产水率仅65%,年更换膜元件成本超300万元。
方案:
增设超滤装置,将进水SDI从5.8降至2.3;
采用“两级RO+EDI”工艺,浓水回用率提升至70%;
建立数字孪生模型,实时优化清洗周期。
效果:产水率提升至85%,年维护成本降低60%。
案例2:某食品厂微生物污染治理
问题:RO膜表面形成生物黏泥,产水电导率超标。
方案:
采用“氢氧化钠(0.5%)+次氯酸钠(500ppm)”碱性氧化清洗;
增设紫外线杀菌器,控制进水菌落总数<100CFU/mL;
实施“每周切换杀菌剂”策略(二氧化氯与异噻唑啉酮交替使用)。
效果:膜寿命延长至3年,产水水质稳定达标。